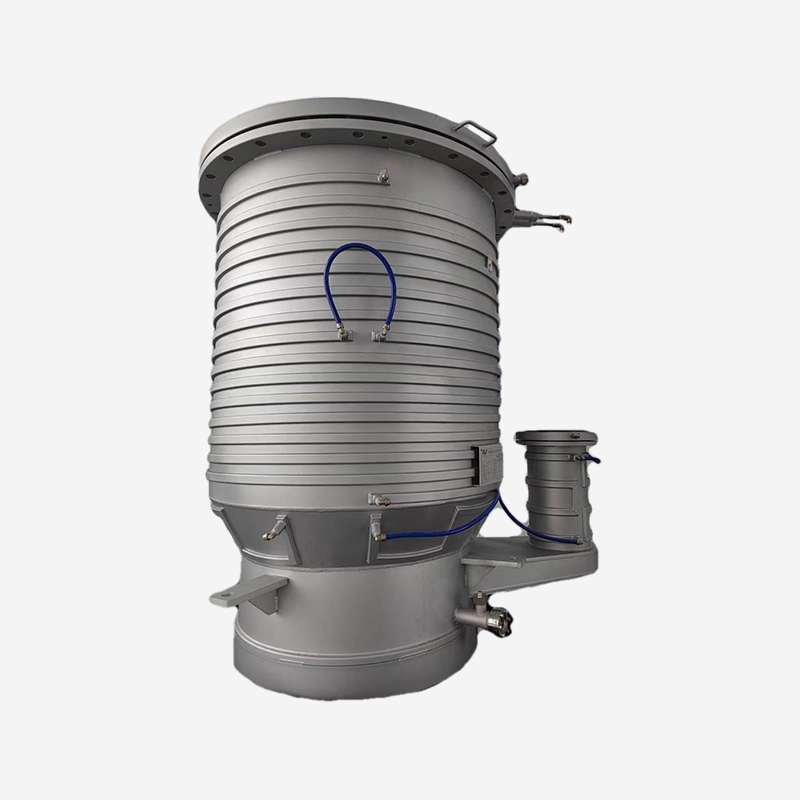

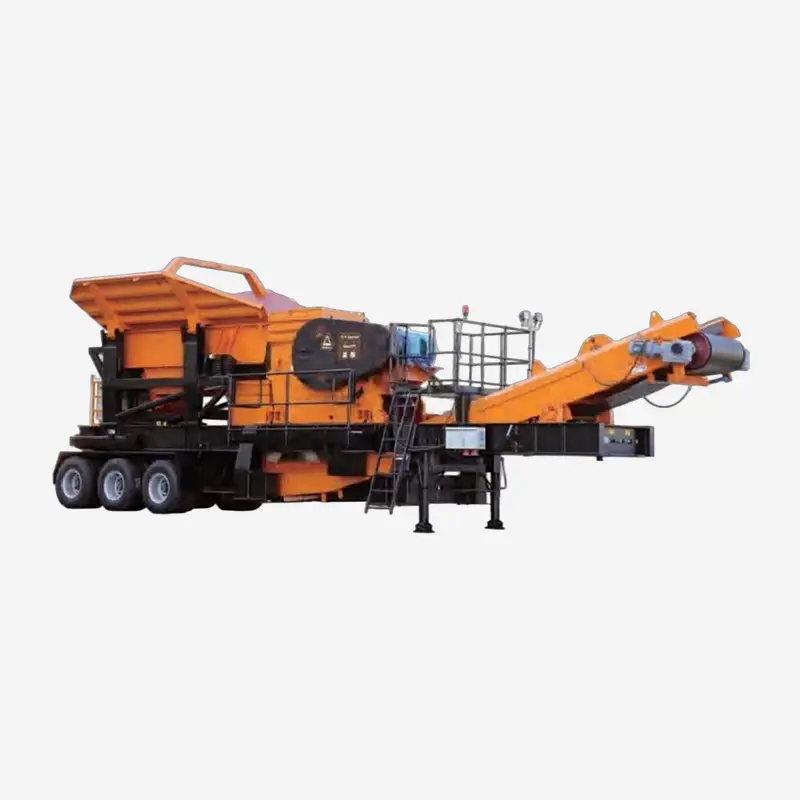
CW710J สถานีบดแบบเคลื่อนที่ด้วยล้อ
สถานีบดแบบเคลื่อนที่ด้วยล้อ CW710J เป็นอุปกรณ์บดและคัดกรองแบบเคลื่อนที่ที่พัฒนาโดย Shanghai SUNFU...

ร้านตัดเฉือนที่มีความเที่ยงตรงสูงในรัฐโอไฮโอดำเนินการชุดชิ้นส่วนสแตนเลส 316L ผ่านเครื่องแมชชีนนิ่งเซ็นเตอร์ 5 แกนแห่งใหม่โดยไม่มีการชดเชยความร้อนใดๆ และได้ทำลายส่วนประกอบ 14 ชิ้นจาก 100 ชิ้น ชิ้นส่วนที่ถูกปฏิเสธแสดงการเคลื่อนตัวของมิติสูงถึง 18 ไมครอนบนเส้นผ่านศูนย์กลางรูวิกฤติ สาเหตุไม่ใช่รูปทรงของเครื่องมือหรือการเบี่ยงเบนการหมุนของสปินเดิล มันเป็นผลสะสมของการขยายตัวทางความร้อนที่ไม่เคยได้รับการจัดการอย่างจริงจัง
ความแม่นยำของชิ้นส่วนที่ผลิตด้วยเครื่องจักรอย่างแม่นยำคือการวัดว่าส่วนประกอบที่ผลิตนั้นตรงกับข้อกำหนดการออกแบบมากน้อยเพียงใด ในอุตสาหกรรมที่มีมูลค่าสูง เช่น การบินและอวกาศ อุปกรณ์ทางการแพทย์ และระบบส่งกำลังของยานยนต์ ความคลาดเคลื่อนในการถือครองภายใน ±5 ไมครอนไม่ใช่เรื่องหรูหรา แต่เป็นข้อกำหนดตามสัญญา การจะบรรลุถึงระดับความสม่ำเสมอนั้นจำเป็นต้องควบคุมปัจจัยที่ขึ้นอยู่กับปัจจัยหกประการ ได้แก่ พฤติกรรมทางความร้อน ความแข็งแกร่งของเครื่องจักร สภาพเครื่องมือ คุณสมบัติของวัสดุ พารามิเตอร์การตัด และความเชี่ยวชาญของผู้ปฏิบัติงาน
อุณหภูมิเป็นศัตรูเงียบของความแม่นยำ แม้แต่การเปลี่ยนแปลงอุณหภูมิโดยรอบ 1°C ก็สามารถขยายชิ้นส่วนเหล็กขนาด 300 มม. ได้เกือบ 3.5 ไมครอน ซึ่งเพียงพอที่จะปฏิเสธส่วนประกอบที่มีความทนทานต่ำได้ เครื่องมือกลสร้างความร้อนผ่านการหมุนของสปินเดิล แรงเสียดทานในการตัด และระบบไฮดรอลิก หากไม่มีการระบายความร้อนแบบแอคทีฟ การเคลื่อนตัวของความร้อนนี้จะสะสมอย่างคาดเดาไม่ได้ เครื่องแมชชีนนิ่งเซ็นเตอร์สมัยใหม่ใช้ระบบน้ำหล่อเย็นที่มีความเสถียร ±0.5°ซ และหลายเครื่องมีเซ็นเซอร์อุณหภูมิที่ป้อนกลับไปยัง CNC แบบเรียลไทม์ สำหรับการปฏิบัติการที่สำคัญ เราขอแนะนำตู้ที่มีการควบคุมอุณหภูมิซึ่งคงอุณหภูมิไว้ที่ 20°C ± 0.2°C การลงทุนเพียงครั้งเดียวนี้มักจะลดอัตราเศษซากลงได้มากกว่า 40% ในการผลิตที่มีปริมาณมาก
การเบี่ยงเบนความร้อนตามแหล่งที่มาของเครื่องจักร
เปอร์เซ็นต์แสดงถึงส่วนเฉลี่ยต่อข้อผิดพลาดทางความร้อนทั้งหมดในการกัดทั่วไป ค่าจะแตกต่างกันไปตามการออกแบบเครื่องจักรและสภาพการใช้งาน
การตัดทุกครั้งจะทำให้เกิดการสั่นสะเทือน คำถามคือเครื่องจักรของคุณจะดูดซับแรงสั่นสะเทือนได้ดีเพียงใด ความแข็งแกร่งต่ำทำให้เกิดการสะท้าน ทำให้เกิดรอยที่มองเห็นได้และทำให้เครื่องมือโก่งตัว โครงเครื่องจักรที่แข็งแกร่ง ซึ่งมักทำจากคอนกรีตโพลีเมอร์หรือเหล็กหล่อ สามารถรองรับความถี่ได้สูงถึง 200 Hz ในขณะที่โครงสร้างน้ำหนักเบาจะสะท้อนที่แอมพลิจูดที่สูงกว่า การทดสอบแสดงให้เห็นว่าการเพิ่มความแข็งคงที่ 25% ปรับปรุงพื้นผิวได้เกรด Ra เกือบหนึ่งเกรด ระบบแดมปิ้งแบบแอคทีฟ เช่น แมสแดมเปอร์หรือแอคชูเอเตอร์เพียโซอิเล็กทริกที่ปรับแล้ว สามารถลดการสั่นสะเทือนได้อีก 60–70% ทำให้มีความเร็วของสปินเดิลสูงขึ้นโดยไม่ทำให้ความแม่นยำลดลง
แอมพลิจูดของการสั่นเทียบกับความเร็วตัด
แอมพลิจูดสัมพัทธ์ทำให้เป็นมาตรฐานถึงการสั่นสะเทือนสูงสุดที่ความเร็วต่ำ ช่วงที่เหมาะสมที่สุดสอดคล้องกับ 60-80% ของความเร็วสปินเดิลสูงสุดพร้อมระบบลดแรงสั่นสะเทือนแบบแอคทีฟ
สภาพเครื่องมือถือเป็นปัจจัยที่ผู้ปฏิบัติงานควบคุมได้มากที่สุด เครื่องมือที่สึกหรอจะทำให้เกิดแรงตัดที่สูงขึ้น ทำให้เกิดความร้อนมากขึ้น และทำให้ได้ผิวสำเร็จที่ไม่ดี การเปลี่ยนเม็ดมีดทุกๆ 200–300 ชิ้นส่วน ขึ้นอยู่กับวัสดุ ถือเป็นเรื่องปกติ เครื่องมือเคลือบ (TiAlN, AlCrN) ช่วยยืดอายุการใช้งานได้สูงสุดถึง 300% และลดการสะสมของคมตัด นอกจากนี้ มุมคายและมุมหลบของเครื่องมือจะต้องตรงกันกับวัสดุชิ้นงาน เช่น มุมคายบวกสำหรับอะลูมิเนียม ลบสำหรับเหล็กชุบแข็ง ของเรา เครื่องจักรกลที่มีความแม่นยำ ความสามารถรวมถึงระบบตรวจสอบสภาพเครื่องมือที่ตรวจจับการสึกหรอแบบเรียลไทม์ ป้องกันการเบี่ยงเบนที่มีค่าใช้จ่ายสูง
อายุการใช้งานเครื่องมือตามประเภทการเคลือบ (ชั่วโมง)
เงื่อนไขการทดสอบ: เม็ดมีดคาร์ไบด์, สแตนเลส 316L, ความเร็วตัดคงที่และอัตราป้อน เครื่องมือเคลือบช่วยยืดอายุการใช้งานเครื่องมือได้อย่างมาก
โลหะบางชนิดไม่ได้ถูกสร้างขึ้นมาเท่ากัน เหล็กตัดอิสระ เช่น เครื่องจักร 12L14 ได้อย่างง่ายดาย ในขณะที่ซูเปอร์อัลลอยด์ เช่น Inconel 718 นั้นเป็นเรื่องยากอย่างฉาวโฉ่ ความแข็งของวัสดุ ความเหนียว และการนำความร้อน ล้วนส่งผลต่อแรงตัดและการสึกหรอของเครื่องมือ ตัวอย่างเช่น โลหะผสมไททาเนียมต้องใช้ความเร็วตัดต่ำและอัตราป้อนสูงเพื่อหลีกเลี่ยงไม่ให้ชิ้นงานแข็งตัว ดัชนีความสามารถในการขึ้นรูปอย่างง่ายซึ่งขึ้นอยู่กับอายุการใช้งานของเครื่องมือและผิวสำเร็จ สามารถใช้เป็นแนวทางในการวางแผนกระบวนการได้ ฐานข้อมูลที่เป็นกรรมสิทธิ์ซึ่งครอบคลุมวัสดุมากกว่า 200 ชนิดช่วยในการแนะนำพารามิเตอร์ที่เหมาะสมที่สุดสำหรับแต่ละงาน
วัสดุที่มีความสามารถในการแปรรูปสูง
วัสดุที่สามารถแปรรูปได้ต่ำ
ความเร็ว อัตราป้อน และระยะกินลึกทำให้เกิด "สามเหลี่ยมทองคำ" ของการตัดเฉือน การทำงานเร็วเกินไปทำให้อายุการใช้งานของเครื่องมือลดลง ช้าเกินไปทำให้ผลผลิตลดลง ระบบ CNC ขั้นสูงใช้การควบคุมแบบปรับได้เพื่อรักษาปริมาณเศษให้คงที่ โดยจะปรับอัตราการป้อนโดยอัตโนมัติเพื่อชดเชยการสึกหรอของเครื่องมือหรือการเปลี่ยนแปลงของวัสดุ ชุดพารามิเตอร์ที่ได้รับการปรับปรุงอย่างเหมาะสมสามารถปรับปรุงความแม่นยำได้ 15–20% ในขณะที่ลดรอบเวลา การออกแบบการทดลอง (DoE) ใช้เพื่อค้นหาจุดที่น่าสนใจสำหรับแต่ละงาน ปรับสมดุลพื้นผิวสำเร็จ ความเสถียรของมิติ และปริมาณงาน
แม้แต่เครื่องจักรที่ทันสมัยที่สุดก็ต้องอาศัยผู้ปฏิบัติงานที่มีทักษะ การทำความเข้าใจรูปแบบการสึกหรอของเครื่องมือ การตีความผิวสำเร็จ และการปรับอย่างละเอียดสามารถช่วยประหยัดชิ้นส่วนนับพันชิ้นจากเศษเหล็กได้ การลงทุนในการฝึกอบรมอย่างต่อเนื่องและการสนับสนุนให้ผู้ปฏิบัติงานแบ่งปันข้อมูลเชิงลึกระหว่างกะต่างๆ จะให้ผลตอบแทนที่สำคัญ วัฒนธรรมที่ให้ความสำคัญกับความแม่นยำมากกว่าความเร็วและให้รางวัลในการแก้ปัญหา มักจะให้ความแม่นยำสูงสุด ตัวชี้วัดภายในแสดงให้เห็นว่าร้านค้าที่มีผู้ปฏิบัติงานมีส่วนร่วมมีการแจ้งเตือนคุณภาพน้อยลง 30% และผลตอบแทนการส่งผ่านครั้งแรกสูงขึ้น 25%
| ปัจจัย | ส่งผลกระทบต่อความแม่นยำ | แนวทางการบรรเทาผลกระทบ |
| ดริฟท์ความร้อน | ± 10–20 ไมโครเมตร | ระบบควบคุมน้ำหล่อเย็น, กล่องควบคุมสภาพอากาศ |
| การสั่นสะเทือน | ± 5–15 ไมโครเมตร | เฟรมแข็ง ระบบหน่วงแบบแอคทีฟ |
| การสึกหรอของเครื่องมือ | ± 8–25 ไมโครเมตร | เครื่องมือเคลือบ การตรวจสอบแบบเรียลไทม์ |
| ความแปรปรวนของวัสดุ | ± 3–12 ไมโครเมตร | การคัดเลือกล่วงหน้า การทดสอบแบบกลุ่ม |
| พารามิเตอร์การตัด | ± 4–18 ไมโครเมตร | การควบคุมแบบปรับได้ การเพิ่มประสิทธิภาพ DoE |
| ทักษะของผู้ปฏิบัติงาน | ± 5–15 ไมโครเมตร | การฝึกอบรม ขั้นตอนการทำงานที่ได้มาตรฐาน |
สถานีบดแบบเคลื่อนที่ด้วยล้อ CW710J เป็นอุปกรณ์บดและคัดกรองแบบเคลื่อนที่ที่พัฒนาโดย Shanghai SUNFU...
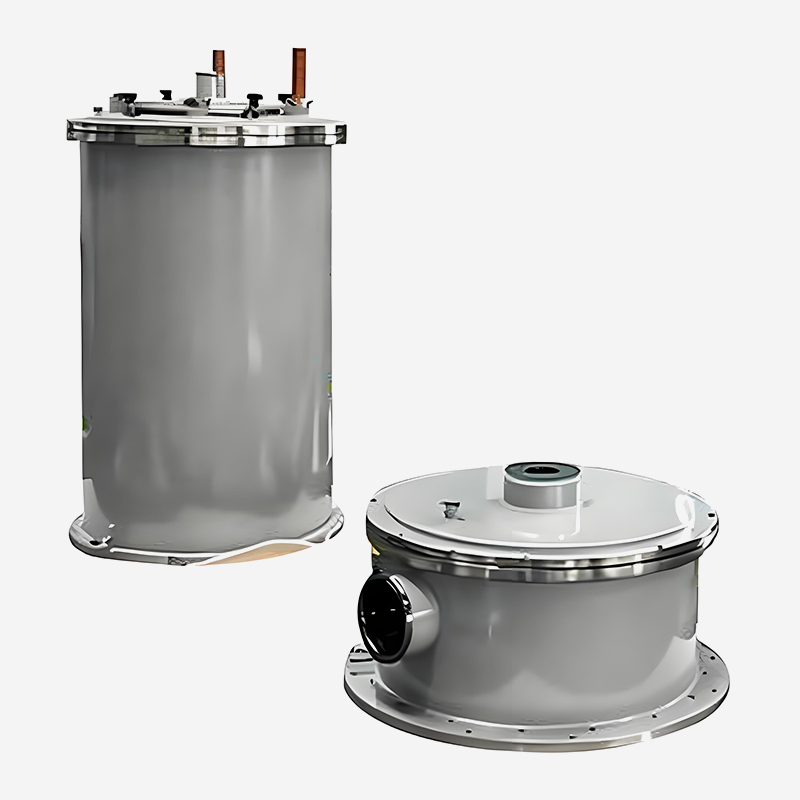
ออกแบบมาโดยเฉพาะสำหรับการเติบโตของคริสตัล SiC และ GaN โดยให้ความเสถียรของสนามความร้อนที่ยอดเยี่ยม...
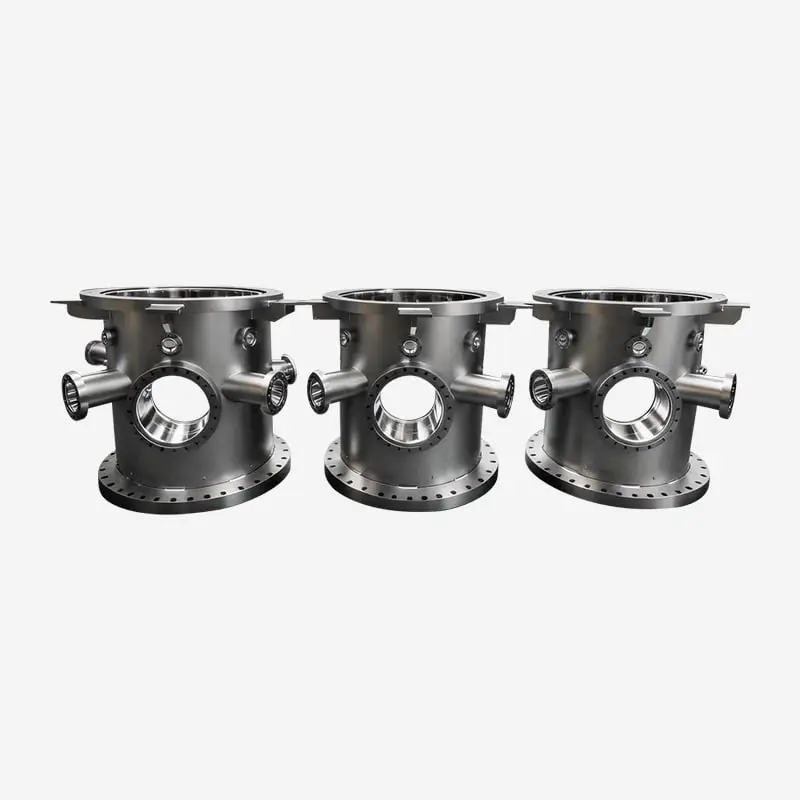
ตรงตามมาตรฐาน HV และ UHV ห้องเหล่านี้ได้รับการทดสอบการรั่วของฮีเลียมอย่างเข้มงวด เพื่อให้มั่นใจว่...
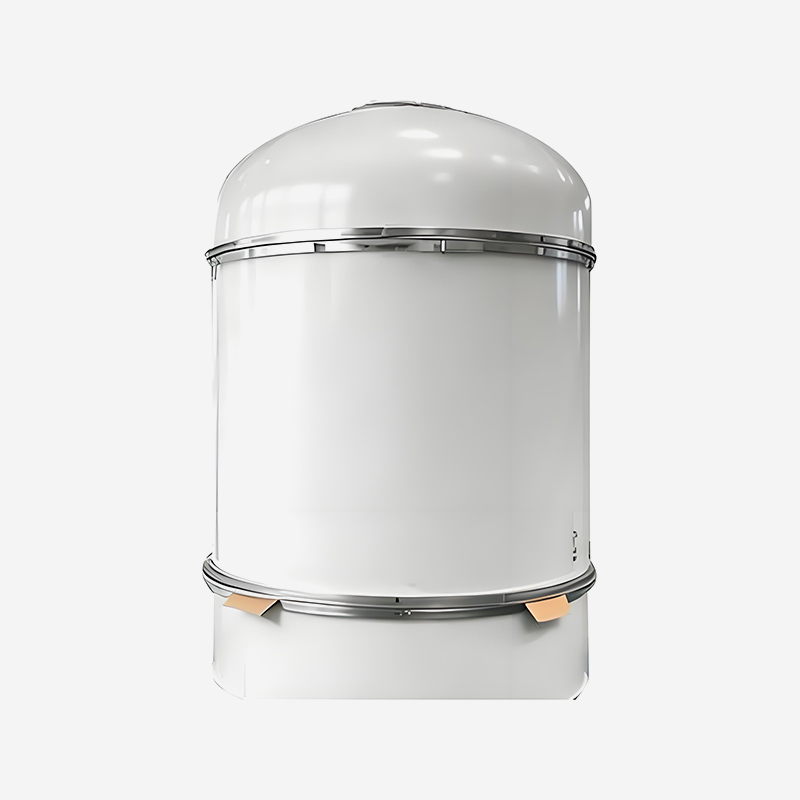
พัฒนาขึ้นสำหรับการดึงซิลิคอนของ Czochralski (CZ) ซึ่งมีโครงสร้างการควบคุมอุณหภูมิที่แม่นยำและการร...
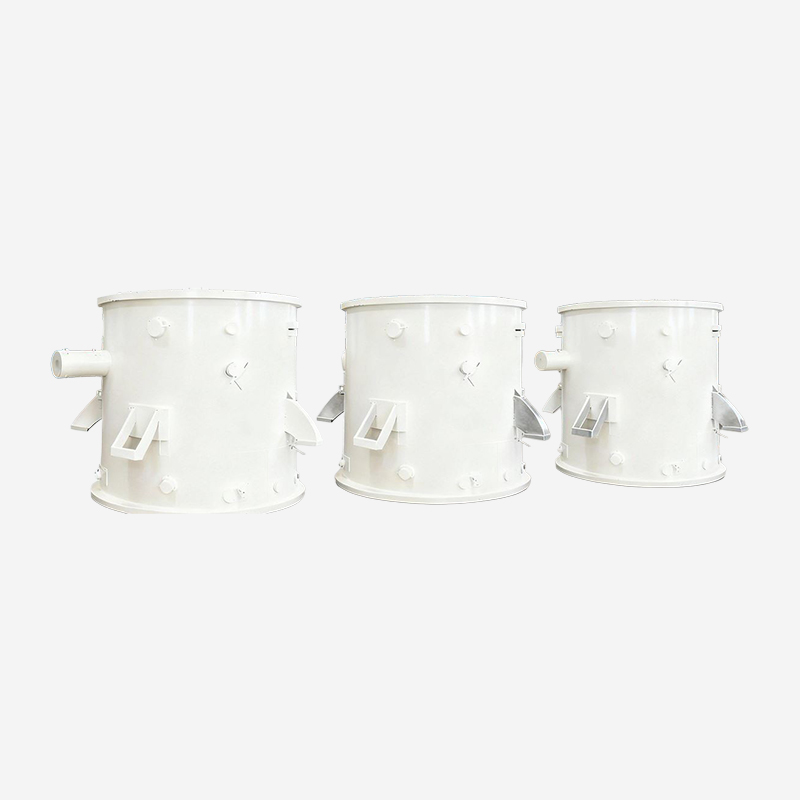
ออกแบบมาเพื่อการสะสมและการเผาผนึกในการผลิตไฟเบอร์ออปติกพรีฟอร์ม ซึ่งมีความทนทานต่อการกัดกร่อนของส...
พร้อมที่จะสร้างสรรค์สิ่งใหม่ ๆ ไปด้วยกันหรือยัง? ติดต่อผู้เชี่ยวชาญของเรา
ติดต่อเรา
Address: 288 ถนน Shande, เมือง Shanyang, เขต Jinshan, เซี่ยงไฮ้, จีน TEL/WhatsApp:เทอร์มินัลมือถือ