
CW710J สถานีบดแบบเคลื่อนที่ด้วยล้อ
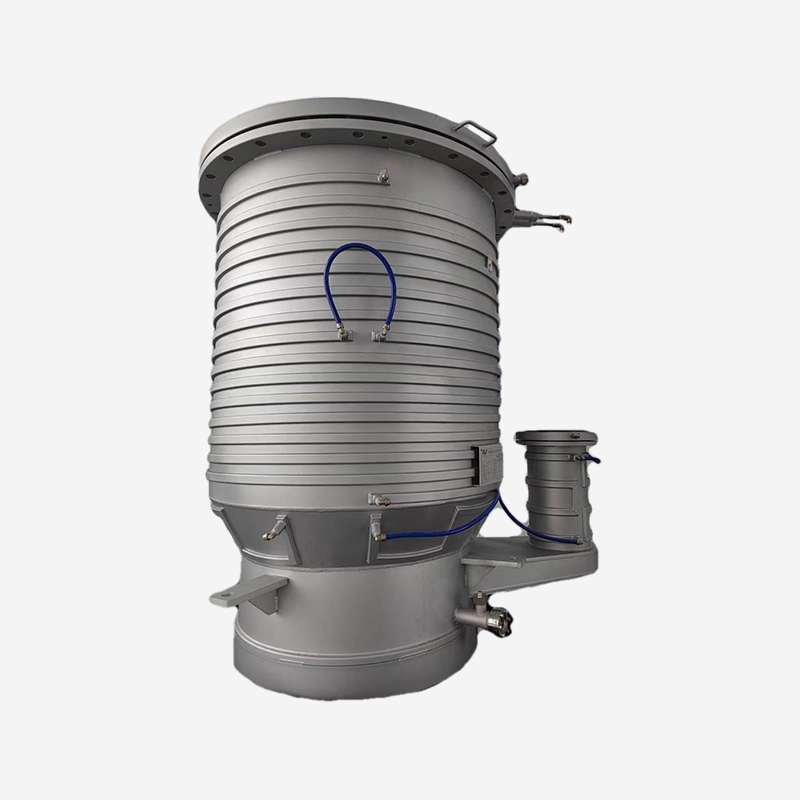
สถานีบดแบบเคลื่อนที่ด้วยล้อ CW710J เป็นอุปกรณ์บดและคัดกรองแบบเคลื่อนที่ที่พัฒนาโดย Shanghai SUNFU...

ร้านขายเครื่องจักรขนาดเล็กแห่งหนึ่งในรัฐโอไฮโอได้รับคำสั่งซื้อเร่งด่วนสำหรับบล็อกท่อร่วมไฮดรอลิกจำนวน 200 ชิ้น ซึ่งต้องใช้การเจาะที่แตกต่างกัน 18 รูปแบบ โดยแต่ละบล็อกมีพิกัดความคลาดเคลื่อนของตำแหน่ง ±0.02 มม. เจ้าของร้านมีสองทางเลือก: ติดตั้งแต่ละบล็อกด้วยตนเองบนเครื่องกัดแบบแมนนวล โดยมีรอบเวลาโดยประมาณ 45 นาทีต่อชิ้นส่วน หรือตั้งโปรแกรมเครื่อง เครื่องจักรกลซีเอ็นซี center ซึ่งจะทำให้แต่ละบล็อกเสร็จภายใน 12 นาทีโดยมีความสามารถในการทำซ้ำได้อย่างสมบูรณ์แบบ เขาเลือก CNC ส่งคำสั่งซื้อล่วงหน้าสามวัน และได้รับสัญญาระยะยาวกับลูกค้า การตัดสินใจนั้นไม่ใช่แค่เรื่องความเร็วเท่านั้น แต่ยังเกี่ยวกับการเปิดรับเทคโนโลยีการผลิตที่ปฏิวัติการผลิตสมัยใหม่อีกด้วย
การควบคุมเชิงตัวเลขด้วยคอมพิวเตอร์ถือเป็นหัวใจสำคัญของการผลิตสมัยใหม่ ตั้งแต่ส่วนประกอบการบินและอวกาศและการปลูกถ่ายทางการแพทย์ไปจนถึงชิ้นส่วนยานยนต์และอุปกรณ์อิเล็กทรอนิกส์ เครื่องจักร CNC ผลิตชิ้นส่วนที่มีความแม่นยำซึ่งขับเคลื่อนโลกของเรา แต่เครื่องจักรกลซีเอ็นซีคืออะไรกันแน่? คู่มือที่ครอบคลุมนี้จะอธิบายกระบวนการ สำรวจการใช้งานที่หลากหลาย และตรวจสอบทั้งข้อดีและข้อจำกัด ไม่ว่าคุณจะเพิ่งเริ่มใช้การผลิตหรือประเมินวิธีการผลิตสำหรับโครงการถัดไป แหล่งข้อมูลนี้จะช่วยให้คุณเข้าใจว่าทำไมการใช้เครื่องจักร CNC จึงกลายเป็นมาตรฐานทองคำสำหรับการผลิตที่มีความแม่นยำ
การตัดเฉือน CNC เป็นกระบวนการผลิตแบบลบซึ่งใช้ซอฟต์แวร์คอมพิวเตอร์ที่ตั้งโปรแกรมไว้ล่วงหน้าเพื่อควบคุมการเคลื่อนที่ของเครื่องมือกลและอุปกรณ์ตัด ต่างจากการตัดเฉือนแบบแมนนวลที่ผู้ปฏิบัติงานควบคุมการเคลื่อนไหวของเครื่องจักรโดยตรงโดยใช้ล้อเลื่อนและคันโยก เครื่องจักร CNC ทำตามรหัสดิจิทัล โดยทั่วไปคือรหัส G และรหัส M ซึ่งจะสั่งงานทุกการกระทำด้วยความแม่นยำสูงสุด ระบบอัตโนมัตินี้ช่วยให้สามารถผลิตชิ้นส่วนที่ซับซ้อนได้สม่ำเสมอและทำซ้ำได้ ซึ่งยากหรือเป็นไปไม่ได้ในการผลิตด้วยตนเอง
เทคโนโลยี CNC สามารถนำไปใช้กับเครื่องจักรได้หลายประเภท รวมถึงโรงสี เครื่องกลึง เราท์เตอร์ เครื่องเจียร และเครื่องคายประจุไฟฟ้า เครื่องจักรแต่ละประเภทมีจุดประสงค์เฉพาะ เครื่องกัด CNC ใช้เครื่องมือตัดแบบหมุนเพื่อขจัดวัสดุออกจากชิ้นงานที่อยู่นิ่ง ทำให้เหมาะอย่างยิ่งสำหรับการสร้างรูปทรงที่ซับซ้อนและพื้นผิวเรียบ ในทางกลับกัน เครื่องกลึง CNC จะหมุนชิ้นงานในขณะที่เครื่องมือตัดที่อยู่นิ่งจะขจัดวัสดุ ซึ่งเหมาะสำหรับชิ้นส่วนทรงกระบอก เช่น เพลา บูช และตัวยึด เครื่องจักรซีเอ็นซี 5 แกนขั้นสูงสามารถหมุนชิ้นงานหรือหัวเครื่องมือไปตามแกนหลายแกนพร้อมกันได้ ทำให้สามารถสร้างรูปทรงที่ซับซ้อนสูงได้ในการตั้งค่าครั้งเดียว
ที่แกนหลัก เครื่องจักรกลซีเอ็นซีเปลี่ยนการออกแบบดิจิทัล—แบบจำลอง 3D CAD—ให้เป็นชิ้นส่วนทางกายภาพผ่านชุดการดำเนินการกำจัดวัสดุที่แม่นยำและควบคุมได้ กระบวนการนี้สามารถทำซ้ำ ปรับขนาดได้ และสามารถรองรับค่าความคลาดเคลื่อนได้แคบถึง ±0.005 มม. ทำให้เป็นสิ่งที่ขาดไม่ได้สำหรับอุตสาหกรรมที่ความแม่นยำเป็นสิ่งสำคัญยิ่ง
กระบวนการตัดเฉือน CNC เป็นไปตามลำดับขั้นตอนที่กำหนดไว้อย่างดี โดยเริ่มจากการออกแบบดิจิทัลและสิ้นสุดด้วยชิ้นส่วนทางกายภาพที่เสร็จสมบูรณ์ การทำความเข้าใจขั้นตอนการทำงานนี้ถือเป็นสิ่งสำคัญสำหรับการเข้าใจถึงความสามารถและข้อจำกัดของเทคโนโลยี
ขั้นตอนแรกคือการสร้างแบบจำลอง 3D CAD ของชิ้นส่วนโดยใช้ซอฟต์แวร์ออกแบบที่ใช้คอมพิวเตอร์ช่วย โมเดลดิจิทัลนี้จะกำหนดรูปทรง ขนาด และพิกัดความเผื่อของชิ้นส่วน เมื่อการออกแบบเสร็จสิ้น จะถูกนำเข้าไปยังซอฟต์แวร์ CAM ซึ่งจะสร้างเส้นทางเครื่องมือและรหัสเครื่องที่เป็นแนวทางให้กับเครื่องมือตัด โปรแกรมเมอร์ CAM จะระบุความเร็วตัด อัตราป้อน การเลือกเครื่องมือ และลำดับการตัดเพื่อเพิ่มประสิทธิภาพกระบวนการตัดเฉือน จากนั้น G-code ที่ได้จะถูกโหลดลงในตัวควบคุมของเครื่อง CNC ซึ่งจะตีความโค้ดและดำเนินการตัดเฉือน
ในระหว่างการตัดเฉือน ชิ้นงานจะถูกยึดไว้ในเครื่องจักรอย่างแน่นหนาโดยใช้ปากกาจับ หัวจับ หรืออุปกรณ์จับยึดแบบกำหนดเอง เครื่องมือตัดจะหมุนหรือเคลื่อนที่ตามคำแนะนำที่ตั้งโปรแกรมไว้ โดยจะขจัดวัสดุออกทีละขั้นอย่างแม่นยำ ใช้น้ำหล่อเย็นเพื่อควบคุมอุณหภูมิ หล่อลื่นส่วนต่อประสานการตัด และขจัดเศษออก ตลอดกระบวนการ ผู้ปฏิบัติงานจะตรวจสอบเครื่องจักร โดยทำการตรวจสอบระหว่างกระบวนการเพื่อยืนยันว่าขนาดต่างๆ อยู่ในเกณฑ์ที่ยอมรับได้ หลังจากการตัดเฉือนเสร็จสมบูรณ์ ชิ้นส่วนอาจได้รับการดำเนินการขั้นที่สอง เช่น การขัดลบคม การตกแต่งพื้นผิว หรือการบำบัดความร้อน ก่อนการตรวจสอบขั้นสุดท้ายและการขนส่ง
ขั้นตอนการทำงานสามขั้นตอน ได้แก่ การออกแบบ การเขียนโปรแกรม และการตัดเฉือน เป็นรากฐานของการดำเนินการผลิต CNC ทุกครั้ง ไม่ว่าจะเป็นการผลิตต้นแบบเดียวหรือหนึ่งแสนชิ้นส่วน
เทคโนโลยี CNC ครอบคลุมกระบวนการตัดเฉือนที่แตกต่างกันหลายกระบวนการ ซึ่งแต่ละกระบวนการเหมาะสมกับรูปทรงและข้อกำหนดการผลิตที่แตกต่างกัน กระบวนการ CNC ที่พบบ่อยที่สุด ได้แก่ การกัด การกลึง การเจาะ และการเจียร
การกัดซีเอ็นซีเป็นกระบวนการที่หลากหลายที่สุด โดยสามารถสร้างรูปทรงสามมิติที่ซับซ้อนบนพื้นผิวเรียบหรือโค้งได้ เครื่องกัดใช้เครื่องมือตัดแบบหลายฟันแบบหมุนเพื่อขจัดวัสดุ และสามารถติดตั้งเครื่องเปลี่ยนเครื่องมืออัตโนมัติที่ช่วยให้สามารถทำงานได้หลายอย่างในการตั้งค่าครั้งเดียว การกัดแบบสามแกนเป็นเรื่องปกติสำหรับชิ้นส่วนที่เป็นแท่งปริซึม ในขณะที่การกัดแบบ 4 แกนและ 5 แกนทำให้สามารถผลิตชิ้นส่วนที่ซับซ้อนซึ่งมีพื้นผิวโค้งและรอยตัดด้านล่างได้
การกลึง CNC ใช้สำหรับชิ้นส่วนทรงกระบอก โดยชิ้นงานจะหมุนกับเครื่องมือตัดที่อยู่นิ่ง การกลึงรวมถึงการกลึงปาด การกลึง การทำเกลียว การกลึงร่อง และการคว้าน เครื่องกลึงสมัยใหม่มักมีระบบเครื่องมือที่ทำงานอยู่ ซึ่งช่วยให้สามารถกัดและเจาะได้โดยไม่ต้องถอดชิ้นส่วนออกจากเครื่องกลึง ซึ่งเป็นความสามารถที่เรียกว่าการกลึงโรงสีหรือการทำงานหลายอย่างพร้อมกัน
การเจาะ CNC ใช้เพื่อสร้างรูที่แม่นยำด้วยเส้นผ่านศูนย์กลางและความลึกที่แม่นยำ รอบการเจาะขั้นสูงอาจรวมถึงการเจาะรูลึกและการต๊าปเกลียวใน การเจียรด้วย CNC จะทำให้ได้ผิวสำเร็จที่ละเอียดและมีพิกัดความเผื่อต่ำบนวัสดุชุบแข็ง ซึ่งมักจะเป็นการดำเนินการเก็บผิวละเอียดหลังจากกระบวนการตัดเฉือนอื่นๆ
กระบวนการ CNC ทั่วไปตามการใช้งาน
ความถี่ในการใช้งานสัมพัทธ์ในโรงกลึง CNC ทั่วไป การกัดและการกลึงเป็นกระบวนการหลักที่พบบ่อยที่สุด
เครื่องจักรกลซีเอ็นซีรองรับแทบทุกอุตสาหกรรมที่ต้องการส่วนประกอบที่มีความแม่นยำสูง ความสามารถของเทคโนโลยีในการสร้างรูปทรงที่ซับซ้อนและมีพิกัดความเผื่อต่ำทำให้เป็นสิ่งที่ขาดไม่ได้สำหรับการใช้งานในภารกิจที่สำคัญ
ในอุตสาหกรรมการบินและอวกาศ เครื่องจักรกลซีเอ็นซีผลิตส่วนประกอบโครงสร้าง ชิ้นส่วนเครื่องยนต์ แลนดิ้งเกียร์ และใบพัดกังหันจากวัสดุต่างๆ เช่น ไทเทเนียม อินโคเนล และอะลูมิเนียม ชิ้นส่วนเหล่านี้ต้องทนทานต่ออุณหภูมิ แรงกดดัน และความเค้นที่รุนแรง และการเบี่ยงเบนไปจากข้อกำหนดอาจทำให้ความปลอดภัยลดลง ในอุตสาหกรรมอุปกรณ์ทางการแพทย์ เครื่องจักรกลซีเอ็นซีสร้างเครื่องมือผ่าตัด การปลูกถ่ายกระดูก ทันตกรรมประดิษฐ์ และส่วนประกอบสำหรับอุปกรณ์วินิจฉัย โดยทั่วไปจะใช้วัสดุ เช่น สแตนเลส ไทเทเนียม และ PEEK และชิ้นส่วนต้องเป็นไปตามมาตรฐานความเข้ากันได้ทางชีวภาพและความสะอาดที่เข้มงวด
อุตสาหกรรมยานยนต์อาศัยเครื่องจักร CNC สำหรับเสื้อสูบ ฝาสูบ ส่วนประกอบระบบส่งกำลัง และชิ้นส่วนช่วงล่าง การผลิตในปริมาณมากมักจะใช้เครื่องจักร CNC สำหรับการผลิตหลัก ในขณะที่ปริมาณน้อยและงานต้นแบบจะได้รับประโยชน์จากความยืดหยุ่นของเครื่องจักร CNC แมชชีนนิ่งเซ็นเตอร์ ในอุตสาหกรรมอิเล็กทรอนิกส์ เครื่องจักรกลซีเอ็นซีผลิตแผงระบายความร้อน กล่องหุ้ม ตัวเชื่อมต่อ และส่วนประกอบเซมิคอนดักเตอร์ด้วยความแม่นยำที่จำเป็นสำหรับอุปกรณ์สมัยใหม่ โซลูชันการผลิตเครื่องจักรกลที่มีความแม่นยำของเรา ให้บริการแก่อุตสาหกรรมเหล่านี้ทั้งหมด โดยส่งมอบชิ้นส่วนที่ตรงตามข้อกำหนดความต้องการมากที่สุด
เรดาร์ความสามารถด้านวัสดุ
ความสามารถของโรงกลึงที่มีความเที่ยงตรงทั่วไปในประเภทวัสดุทั่วไป โดยทั่วไปแล้วอะลูมิเนียมและสเตนเลสจะได้รับการประมวลผล ในขณะที่ไทเทเนียมและอินโคเนลต้องการเครื่องมือและความเชี่ยวชาญพิเศษ
การตัดเฉือน CNC มีข้อได้เปรียบที่เหนือกว่าการตัดเฉือนด้วยมือและกระบวนการผลิตอื่นๆ หลายประการ ทำให้เป็นตัวเลือกที่ต้องการสำหรับการใช้งานที่หลากหลาย
ความแม่นยำและความแม่นยำอาจเป็นข้อได้เปรียบที่สำคัญที่สุดของการตัดเฉือน CNC ธรรมชาติของกระบวนการที่ควบคุมด้วยคอมพิวเตอร์ช่วยลดความแปรปรวนที่เกี่ยวข้องกับการทำงานแบบแมนนวล ทำให้มั่นใจได้ว่าทุกชิ้นส่วนที่ผลิตจะตรงตามข้อกำหนดการออกแบบทุกประการ ความสามารถในการทำซ้ำนี้เป็นสิ่งจำเป็นสำหรับอุตสาหกรรมที่ต้องการคุณภาพที่สม่ำเสมอตลอดการดำเนินการผลิตขนาดใหญ่
ความเร็วและประสิทธิภาพก็เป็นประโยชน์ที่สำคัญเช่นกัน เครื่องจักร CNC สามารถทำงานได้อย่างต่อเนื่องโดยมีการแทรกแซงของผู้ปฏิบัติงานน้อยที่สุด โดยมักจะดับไฟในช่วงนอกเวลาทำการเพื่อเพิ่มผลผลิตให้สูงสุด เมื่อพัฒนาโปรแกรมแล้ว จะสามารถผลิตชิ้นส่วนเดียวกันได้อย่างต่อเนื่องด้วยความเร็วสูง ซึ่งช่วยลดรอบเวลาและลดต้นทุนต่อชิ้นส่วน สำหรับชิ้นส่วนที่ซับซ้อน การตัดเฉือน CNC สามารถทำงานได้หลายอย่างในการตั้งค่าครั้งเดียว ซึ่งช่วยลดเวลาและต้นทุนที่เกี่ยวข้องกับการจัดการและการเปลี่ยนตำแหน่ง
ความยืดหยุ่นเป็นข้อได้เปรียบที่สำคัญอีกประการหนึ่ง สามารถตั้งโปรแกรมเครื่องจักร CNC ใหม่ได้อย่างรวดเร็วเพื่อรองรับการเปลี่ยนแปลงการออกแบบหรือชิ้นส่วนใหม่ ทำให้เหมาะสำหรับการสร้างต้นแบบและการผลิตในปริมาณน้อย ด้วยการใช้เครื่องจักร 5 แกนและเครื่องจักรหลายภารกิจที่เพิ่มมากขึ้น ทำให้สามารถผลิตรูปทรงที่ซับซ้อนมากขึ้นได้โดยไม่จำเป็นต้องดำเนินการขั้นที่สองหรือการตั้งค่าหลายรายการ
ข้อได้เปรียบที่สำคัญ
ประโยชน์ของอุตสาหกรรม
แม้จะมีข้อดีหลายประการ แต่การตัดเฉือน CNC ก็มีข้อจำกัดหลายประการที่ต้องพิจารณาเมื่อประเมินวิธีการผลิต
ต้นทุนเงินทุนสูงเป็นอุปสรรคสำคัญในการเข้า เครื่องจักร CNC มีราคาแพงในการซื้อ ติดตั้ง และบำรุงรักษา และอุปกรณ์สนับสนุนที่จำเป็น เช่น เครื่องมือ ระบบการทำงาน และระบบตรวจสอบ จะเพิ่มการลงทุนโดยรวม สำหรับร้านค้าขนาดเล็กหรือโครงการที่มีปริมาณน้อย ต้นทุนอาจสูงจนเกินไป ทำให้การตัดเฉือนแบบแมนนวลหรือจ้างบุคคลภายนอกเป็นทางเลือกที่น่าสนใจยิ่งขึ้น
ความซับซ้อนในการเขียนโปรแกรมและการตั้งค่าเป็นอีกข้อจำกัดหนึ่ง การสร้างเส้นทางเครื่องมือและ G-code สำหรับชิ้นส่วนที่ซับซ้อนต้องใช้โปรแกรมเมอร์ที่มีทักษะซึ่งมีความเชี่ยวชาญในซอฟต์แวร์ CAM ข้อผิดพลาดในการเขียนโปรแกรมอาจทำให้เครื่องมือเสียหาย ชิ้นส่วนเสียหาย และเครื่องจักรเสียหายได้ ดังนั้นเวลาและต้นทุนในการเขียนโปรแกรมจะต้องนำมาพิจารณาในการวางแผนโครงการด้วย สำหรับชิ้นส่วนที่เรียบง่าย ค่าใช้จ่ายในการเขียนโปรแกรมอาจมีมากกว่าข้อดีของระบบอัตโนมัติ CNC
มีข้อจำกัดด้านวัสดุและเครื่องมือด้วย แม้ว่าการตัดเฉือน CNC สามารถแปรรูปวัสดุได้หลากหลาย แต่วัสดุบางชนิด เช่น เหล็กชุบแข็ง เซรามิก และวัสดุคอมโพสิต กลับกลายเป็นวัสดุที่ยากหรือมีราคาแพงในการตัดเฉือน การสึกหรอของเครื่องมือถือเป็นการพิจารณาอย่างต่อเนื่อง และต้นทุนด้านเครื่องมืออาจมีนัยสำคัญสำหรับวัสดุแข็งหรือการดำเนินการผลิตที่ยาวนาน นอกจากนี้ การตัดเฉือน CNC ยังเป็นกระบวนการแบบลบ ซึ่งหมายความว่าจะสร้างวัสดุเหลือใช้ในรูปของเศษและเศษเหล็ก ซึ่งอาจมีค่าใช้จ่ายสูงในการจัดการวัสดุราคาแพง
| ลักษณะเฉพาะ | CNC machining | การใช้เครื่องจักรด้วยตนเอง |
| ความแม่นยำ | ±0.005 ถึง 0.025 มม | ±0.05 ถึง 0.25 มม |
| การทำซ้ำ | ชิ้นส่วนที่ยอดเยี่ยมและใกล้เคียงกัน | ขึ้นอยู่กับผู้ปฏิบัติงาน |
| ความเร็วในการผลิต | การทำงานสูงและต่อเนื่อง | ลดความเมื่อยล้าของผู้ปฏิบัติงาน |
| เวลาตั้งค่า | โดยทั่วไป 1-4 ชั่วโมง | 15-60 นาที |
| ความต้องการทักษะ | สูง (การตั้งค่าการเขียนโปรแกรม) | สูง (ความชำนาญด้วยตนเอง) |
| ต้นทุนต่อส่วน | ลดลงตามปริมาณ | เพิ่มขึ้นด้วยความซับซ้อน |
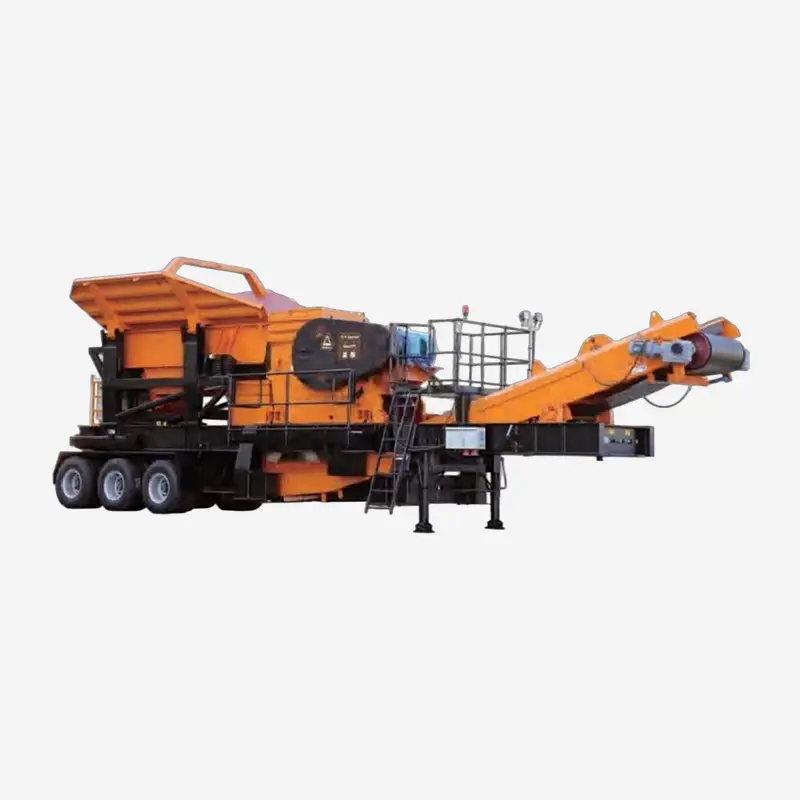
สถานีบดแบบเคลื่อนที่ด้วยล้อ CW710J เป็นอุปกรณ์บดและคัดกรองแบบเคลื่อนที่ที่พัฒนาโดย Shanghai SUNFU...
ออกแบบมาโดยเฉพาะสำหรับการเติบโตของคริสตัล SiC และ GaN โดยให้ความเสถียรของสนามความร้อนที่ยอดเยี่ยม...
ตรงตามมาตรฐาน HV และ UHV ห้องเหล่านี้ได้รับการทดสอบการรั่วของฮีเลียมอย่างเข้มงวด เพื่อให้มั่นใจว่...
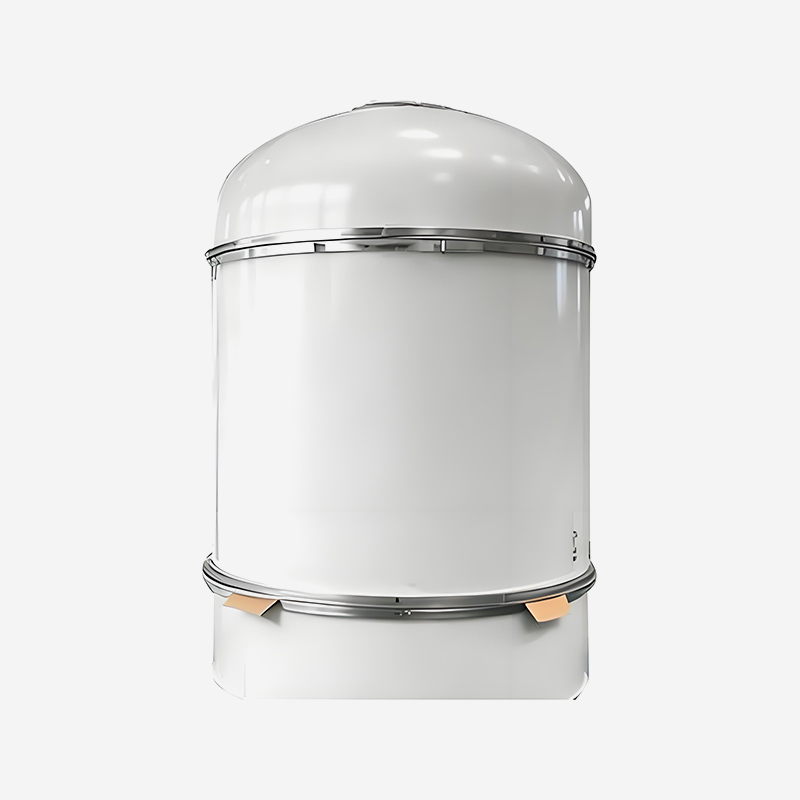
พัฒนาขึ้นสำหรับการดึงซิลิคอนของ Czochralski (CZ) ซึ่งมีโครงสร้างการควบคุมอุณหภูมิที่แม่นยำและการร...
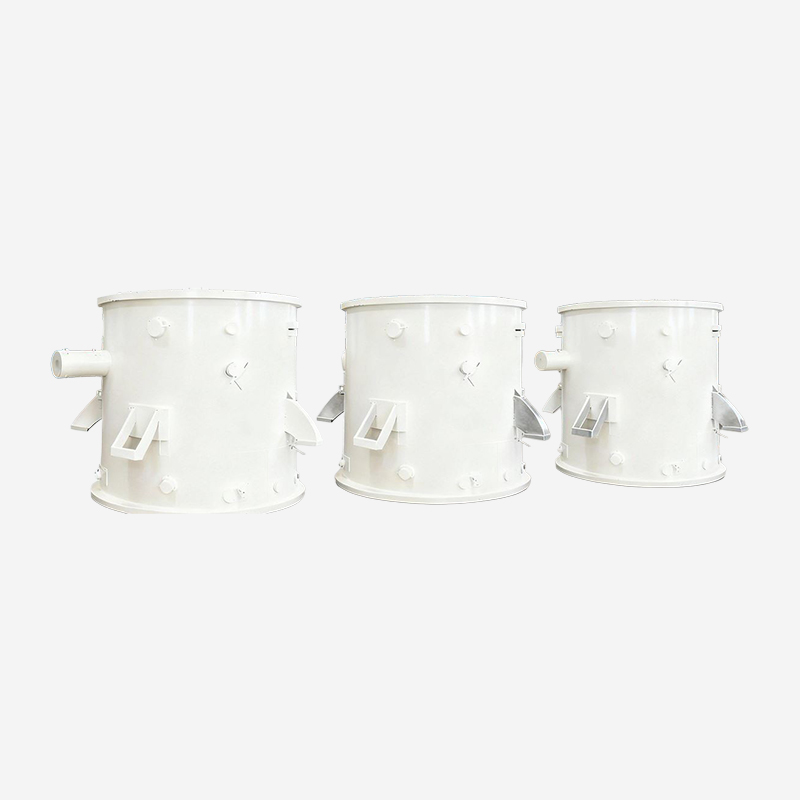
ออกแบบมาเพื่อการสะสมและการเผาผนึกในการผลิตไฟเบอร์ออปติกพรีฟอร์ม ซึ่งมีความทนทานต่อการกัดกร่อนของส...
พร้อมที่จะสร้างสรรค์สิ่งใหม่ ๆ ไปด้วยกันหรือยัง? ติดต่อผู้เชี่ยวชาญของเรา
ติดต่อเรา
Address: 288 ถนน Shande, เมือง Shanyang, เขต Jinshan, เซี่ยงไฮ้, จีน TEL/WhatsApp:เทอร์มินัลมือถือ